Parlaklık nedir ve nasıl ölçülür?
Parlaklık, bir yüzeyin ışığı aynasal (ayna gibi) yönde ne kadar yansıttığının ölçüsüdür. Parlaklık ölçer (gloss metre), yüzeye belirli bir açıyla ışık gönderir ve aynı açının yansıma yönündeki ışık miktarını ölçer.
Sonuç parlaklık birimi (GU) ile verilir. Ölçek, kırılma indisi tanımlı cilalı siyah cam referansa göre kalibre edilir. Ölçüm yöntemi ASTM D523 ve ISO 2813 standartlarında tanımlanmıştır; boya, kaplama ve plastik sektörlerinde bu iki standart birlikte anılır.
GU bir yüzde değeri değildir. Aynalar ve metalik yüzeyler 20° geometride 100 GU'nun çok üzerinde değer verebilir.
Neden üç farklı açı kullanılır?
Tek bir açı, mattan aynaya kadar her yüzeyi aynı hassasiyetle ayırt edemez. Dik açıya yakın geometriler parlak yüzeylerdeki küçük farkları, yatıklaşan geometriler ise mat yüzeylerdeki farkları daha iyi gösterir. Bu nedenle standartlar üç ana geometri tanımlar.
- 60°: Evrensel açıdır. Ölçüme her zaman bu açıyla başlanır ve çoğu yüzey bu açıyla değerlendirilir.
- 20°: Yüksek parlak yüzeyler içindir. Otomotiv boyası, cilalı kaplamalar ve parlak plastiklerde farkları belirginleştirir.
- 85°: Mat yüzeyler içindir. Düşük parlaklıkta 60°'nin ayırt edemediği farkları gösterir; yatık açı nedeniyle ölçüm alanı uzundur.
Parlaklık ölçümünde açı seçimi: genel kural
Standartların önerdiği yaklaşım basittir. Önce yüzey 60° ile ölçülür, ardından sonuca göre karar verilir:
- 60° değeri 10 ile 70 GU arasındaysa sonuç 60° ile raporlanır.
- 60° değeri 70 GU'nun üzerindeyse yüzey yüksek parlak kabul edilir ve 20° ile ölçülür.
- 60° değeri 10 GU'nun altındaysa yüzey mat kabul edilir ve 85° ile ölçülür.
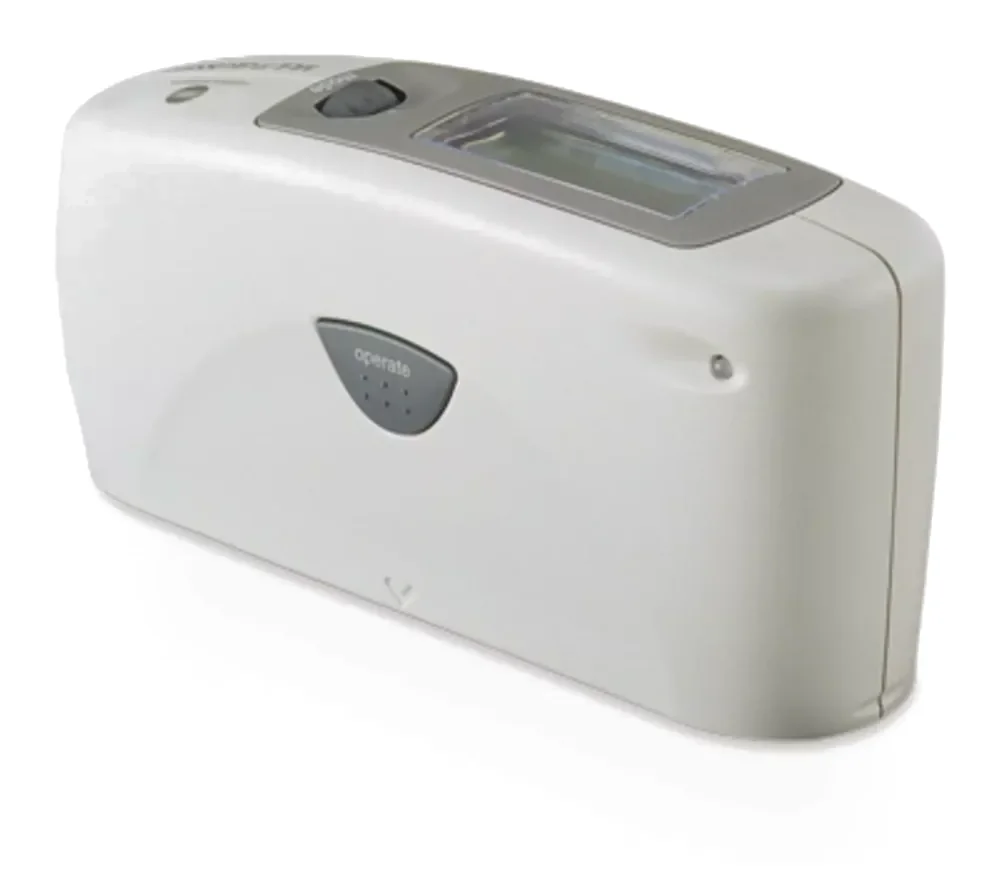
Üç açıyı tek gövdede sunan üç açılı parlaklık ölçer Multi Gloss 268A, farklı parlaklık seviyesindeki ürünlerle çalışan laboratuvarlarda bu kuralın tek cihazla uygulanmasını sağlar. Ürün yelpazesi orta parlaklıkla sınırlıysa tek açılı parlaklık ölçer Uni Gloss 60A yeterli olabilir.
Ürün spesifikasyonunda hangi açının kullanılacağı yazıyorsa, genel kural yerine spesifikasyondaki açı esas alınır. Müşteri ile tedarikçi aynı açıda ölçmelidir.
Çok mat ve kavisli yüzeyler
Çok mat yüzeylerde, örneğin dokulu otomotiv iç trim parçalarında, 60° değeri birkaç GU düzeyinde kalır ve ölçüm çözünürlüğü yetersiz olabilir. Bu tür yüzeyler için 0-12,5 GU aralığını daha yüksek çözünürlükle gösteren düşük parlaklık ölçer Novo-Gloss FLEX 60 gibi özel cihazlar kullanılır.
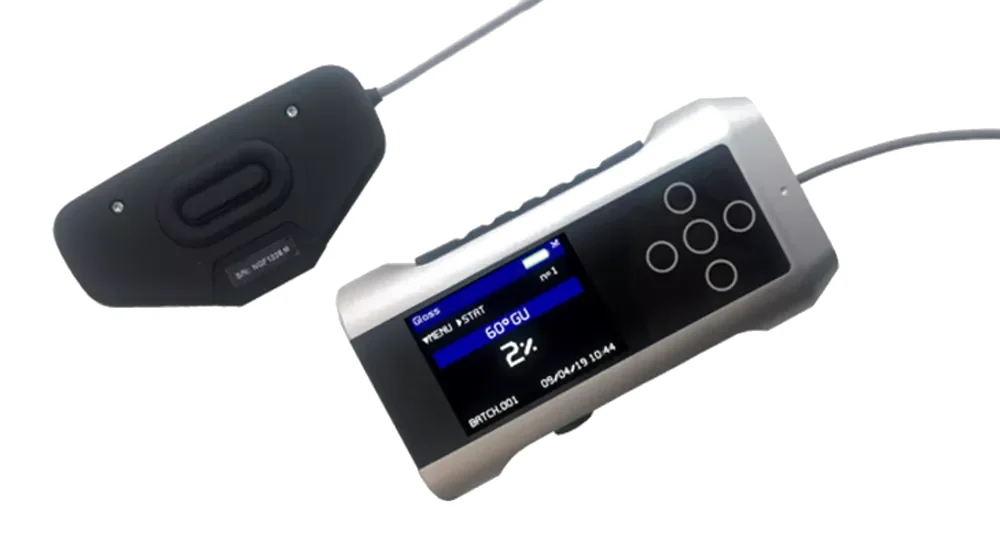
Kavisli veya küçük parçalarda cihaz gövdesi yüzeye düz oturmaz; ölçüm alanının dışına taşan eğrilik sonucu bozar. Bu durumda kablolu ölçüm başlığı olan kavisli yüzey parlaklık ölçer IQ FLEX 20-S tercih edilir.
Parlaklık tek başına yeterli değilse: haze ve görünüm
İki yüzey aynı 20° parlaklık değerini verip yine de farklı görünebilir. Bunun nedeni yansıma bulanıklığıdır (haze): parlak yüzeyde süt rengi bir hale oluşur ve yansıyan görüntünün kontrastı düşer. Haze ölçümü ASTM E430 standardında tanımlanmıştır.
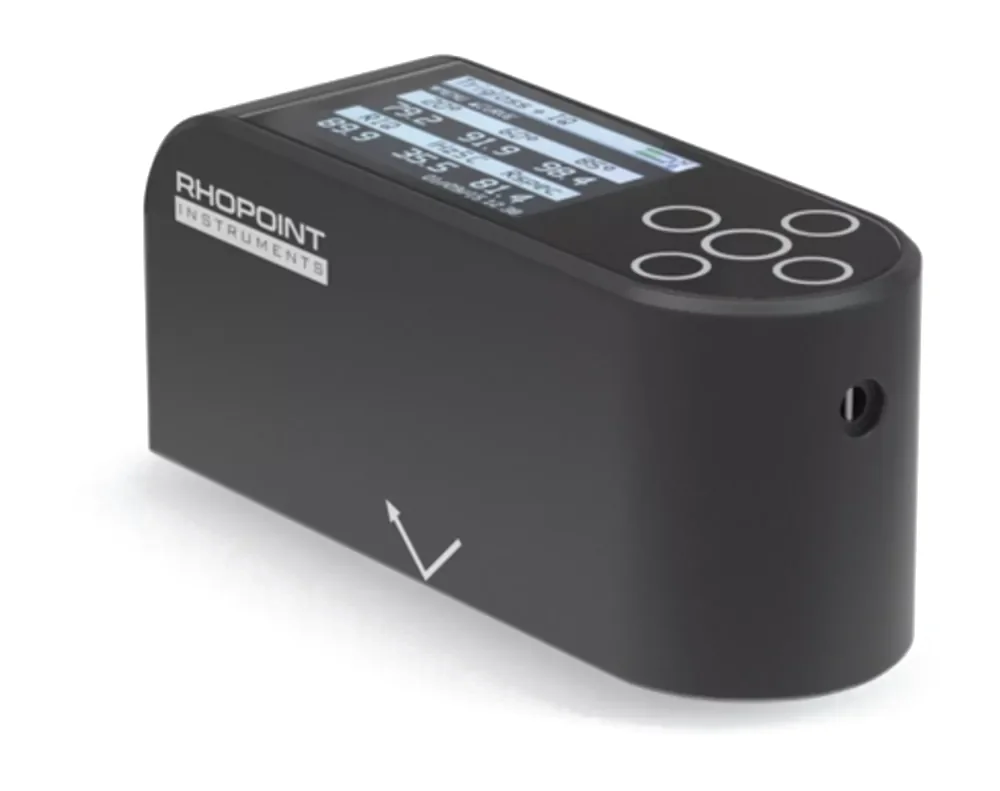
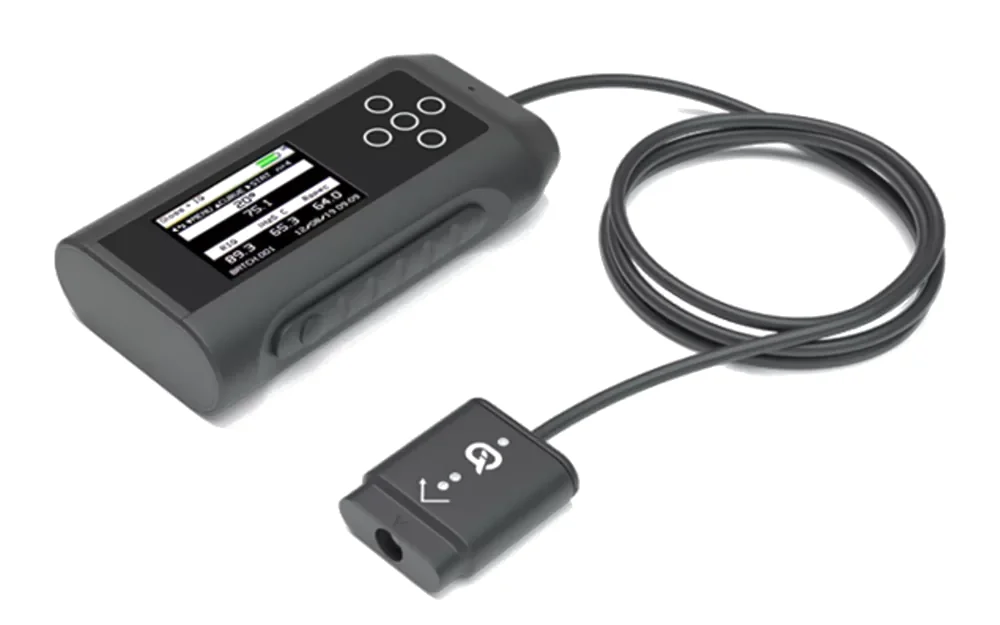
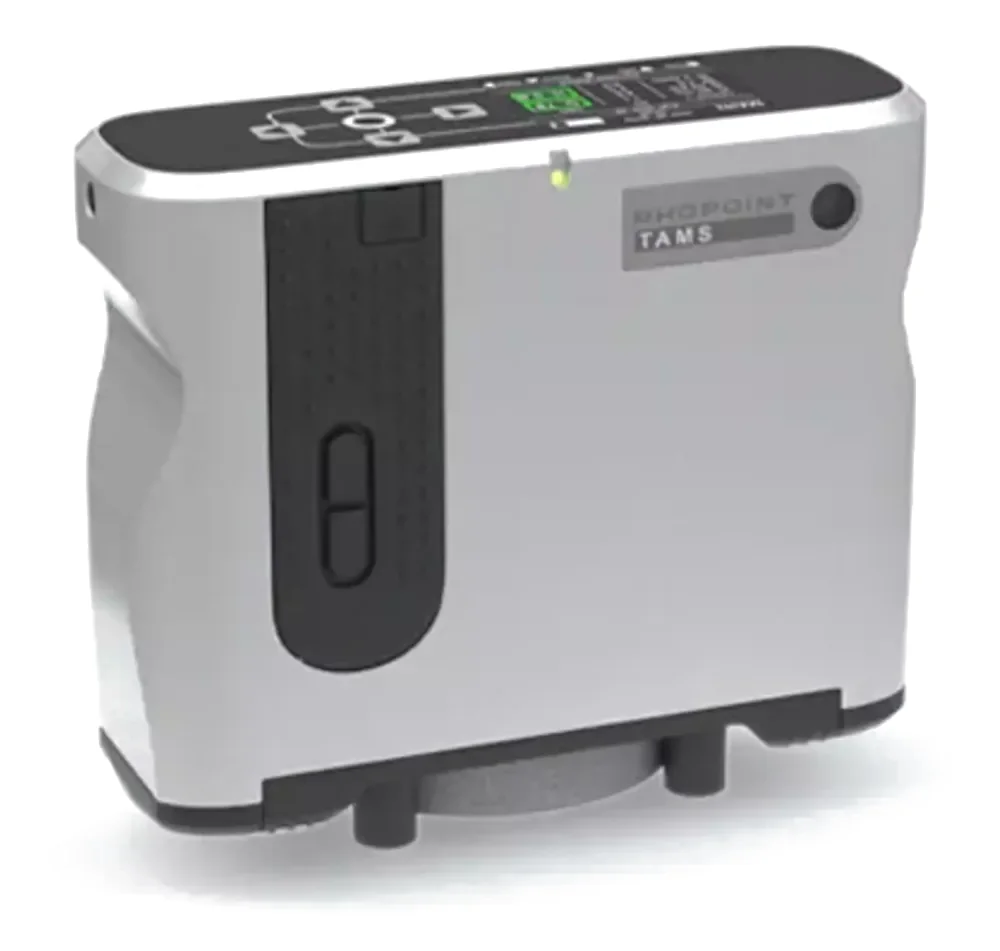
Haze, görüntü netliği (DOI) ve yansıyan görüntü kalitesi (RIQ) gibi parametreleri parlaklıkla birlikte veren parlaklık ve haze ölçer Rhopoint IQ-S, yüksek parlak boya ve kaplamalarda hata kaynağını bulmayı kolaylaştırır. Portakal kabuğu ve dalgalılık gibi daha geniş ölçekli görünüm kusurları için yüzey görünüm ölçer kullanılır.
Parlaklığı etkileyen faktörler
Parlaklık, yüzeyin mikroskobik pürüzlülüğüne bağlıdır. Pürüzsüz bir yüzey ışığı tek yöne yansıtır ve parlak görünür; pürüzlü bir yüzey ışığı dağıtır ve mat görünür. Bu temel ilke, üretimdeki pek çok değişkenin parlaklığı neden etkilediğini açıklar.
- Formülasyon: Boyada pigment ve dolgu oranı ile matlaştırıcı miktarı parlaklığı doğrudan belirler.
- Uygulama ve kür: Film kalınlığı, kuruma sıcaklığı ve süresi yüzey düzgünlüğünü değiştirir.
- Kalıp yüzeyi: Plastik parçalarda kalıbın parlatma veya doku derecesi parça yüzeyine aynen aktarılır.
- Yaşlanma: UV, aşınma ve kimyasal etki zamanla parlaklık kaybına yol açar; bu nedenle parlaklık, dayanım testlerinde de izlenir.
Parlaklık ve renk arasındaki ilişki
Parlaklık ve renk birbirinden bağımsız ölçülür, ancak birbirini etkiler. Aynı pigmentle boyanmış mat ve parlak iki yüzey, göze farklı tonda görünür. Parlak yüzey daha koyu ve doygun, mat yüzey ise daha açık algılanır. Bu nedenle renk farkı şikâyetlerinin bir kısmının kaynağı aslında parlaklık farkıdır.
Bu ilişki, kalite kontrolde iki ölçümün birlikte raporlanmasını gerektirir. Renk değerleri spektrofotometreyle, parlaklık değerleri parlaklık ölçerle alınabilir; her ikisini tek ölçümde veren entegre cihazlar ise ölçüm noktasının ve zamanının aynı olmasını sağlar.
Doğru ölçüm için pratik öneriler
- Ölçümden önce cihaz kendi referans plakasıyla kalibre edilir ve plaka temiz tutulur.
- Her numunede birden fazla noktadan ölçüm alınır, ortalama raporlanır.
- Yönlü dokuya sahip yüzeylerde ölçüm yönü kayıt altına alınır; cihaz döndürüldüğünde sonuç değişebilir.
- Kaplamalar tam kürlendikten sonra ölçülür; kuruma sürecinde parlaklık değişir.
Renk ile parlaklığın aynı anda raporlanması gereken uygulamalarda entegre parlaklık sensörlü spektrofotometreler kullanılabilir. Bu seçenekler ve renk ölçüm cihazlarının farkları spektrofotometre ve kolorimetre farkı rehberinde anlatılır. Tüm parlaklık ölçerler renk ve parlaklık ölçüm cihazları sayfasında yer alır.
Spesifikasyon nasıl yazılır?
Parlaklık spesifikasyonu yalnızca bir sayı değil, ölçüm koşullarının tanımıdır. İyi yazılmış bir spesifikasyonda şu bilgiler yer alır:
- Ölçüm açısı (ör. 60° veya 20°)
- Hedef değer ve tolerans aralığı (GU)
- Ölçüm noktası sayısı ve ortalama alma yöntemi
- Numunenin kür veya şartlandırma koşulu
- Kullanılacak standart (ASTM D523 veya ISO 2813)
Bu bilgiler tedarikçi ve müşteri arasında yazılı olarak paylaşıldığında, farklı laboratuvarlarda alınan sonuçlar karşılaştırılabilir hale gelir ve parlaklık kaynaklı uyuşmazlıklar azalır.
Sıkça sorulan sorular
Yalnızca 60° ölçen bir cihaz yeterli olur mu?
Ürünlerin büyük kısmı orta parlaklıktaysa yeterlidir. Hem yüksek parlak hem mat ürünler ölçülüyorsa üç açılı cihaz, standartların önerdiği açı seçimini tek cihazla uygulamayı sağlar.
Farklı markaların parlaklık ölçerleri aynı sonucu verir mi?
Aynı geometri ve kalibrasyon standardı kullanıldığında sonuçlar yakındır; ancak cihazlar arasında küçük farklar olur. Kritik spesifikasyonlarda tedarikçi ve müşterinin aynı tip cihazı ve aynı kalibrasyonu kullanması önerilir.
Parlaklık ölçer ne sıklıkla kalibre edilir?
Günlük kullanımda ölçüm öncesi cihazın kendi referans plakasıyla kontrol yapılır. Referans plakanın ve cihazın akredite laboratuvarda periyodik kalibrasyonu ise kalite sistemine göre planlanır.
Metalik boyalarda parlaklık ölçümü yeterli midir?
Metalik ve efekt pigmentli boyalarda renk açıya göre değiştiği için parlaklık ölçümüne ek olarak çok açılı renk ölçümü gerekir.